


Tavalliset mutterit laipan mutterit lukituspähkinät
Cat:Pähkinä
Tavalliset pähkinät, laippapähkinät ja loosoivat mutterit ovat kolme yleistä ...
Katso yksityiskohdat


Kierrekiinnitys on yksi kalleimmista ja hämmentävämmistä teollisista kiinnityksistä. Se voi lukita mutterin koneruuviin niin tiukasti, että kiinnitin leikkaa ennen liitoksen irtoamista. Avain tämän tilan välttämiseen ei ole yksittäinen maaginen pinnoite; se on oikean kierteen sovituksen ja tarkoituksellisen mutterin ja koneruuvin välisen kovuuden yhdistelmä. Kun näitä kahta tekijää hallitaan yhdessä, rappaus voidaan estää ennen kuin se alkaa.
Kierteen tunkeutuminen, jota kutsutaan myös kylmähitsaukseksi tai kierteitykseksi, tapahtuu, kun kaksi kierteitettyä metallipintaa liukuu toisiaan vasten korkean paineen alaisena. Paikalliset mikrohitsaukset muodostuvat korkeissa kohdissa, sitten repeytyvät, jättäen karkean ja repeytyneen materiaalin. Jokainen sykli luo uusia paljaita pintoja, jotka hitsaavat uudelleen, ja prosessi kiihtyy nopeasti.
Austeniittiset ruostumattomat teräkset, kuten 304 ja 316, ovat erityisen alttiita naarmuuntumiselle, koska niiden oksidikalvot ovat ohuita ja niiden työstökovettuminen luo kovia, hankaavia kulumishiukkasia. Alumiini, titaani ja jopa päällystetty hiiliteräs voivat kuitenkin sappia kovan kosketuspaineen alaisena.
Galling on todennäköisempää, kun:
Kierteen sovitus määrittää välyksen tai häiriön määrän yhteenliittyvien kierteiden välillä. Tuumasarjan kiinnikkeissä luokat 1A/1B, 2A/2B ja 3A/3B kuvaavat tiukkuuden lisääntymistä. Metrisissa kiinnikkeissä yhteiset toleranssiparit, kuten 6g/6H ja 6e/6H, tarjoavat samanlaisen kytkennän hallinnan.
Sovituksella on merkitystä, koska se hallitsee kuormituksen jakautumista kiinnittyneiden kierteiden kesken. Oikea sovitus jakaa puristuskuorman pitkän kierteen yli ja vähentää paikallista painetta. Liian löysä istuvuus mahdollistaa kuorman keskittymisen muutamaan ensimmäiseen lankaan. Liian tiukka istuvuus lisää kitkaa ja voi vangita kontaminaatiota, ja molemmat olosuhteet lisäävät kuoppausriskiä.
| Fit Class | Kuvaus | Tyypillinen käyttö |
|---|---|---|
| 1A / 1B | Löysä välyssovitus | Nopea asennus pinnoitetuilla tai hieman vaurioituneilla kierteillä |
| 2A / 2B | Normaali istuvuus | Yleiset koneen ruuvi- ja mutterikokoonpanot |
| 3A / 3B | Tiukka istuvuus | Tarkkuusnivelet säädetyllä vääntömomentilla ja voitelulla |
Suunnittelun aikana tarkista tehollinen nousuhalkaisija sen sijaan, että luottaisi vain päähalkaisijaan. Tämä on paikka, jossa puhdistuma ja häiriöt todella näkyvät, ja missä tappelun esto voitetaan tai hävitään.
Kovuussovitus ymmärretään usein väärin. Yhdistäminen ei tarkoita mutterin ja koneruuvin tekemistä identtisiksi. Samanlaisen austeniittisen ruostumattoman teräksen identtinen kovuus lisää kuoppausriskiä, koska molemmat pinnat muotoutuvat, kovettuvat ja repeytyvät samalla tavalla. Luotettavampi lähestymistapa on kontrolloitu kovuusero.
Toinen pinta voi olla tarkoituksella kovempi kuin toinen, joten suhteellinen liike sovitetaan kiillottamalla mikrohitsauksen sijaan. Ruostumattomasta teräksestä valmistetuissa kokoonpanoissa koneruuvin kovempi ulkokierre yhdistettynä mutterin hehkutettuun tai pehmeämpään sisäkierteeseen voi estää naarmuuntumisen. Eroa on kuitenkin säädettävä; äärimmäinen ero voi muuttua hiomaleikkaukseksi tasaisen kiinnittymisen sijaan.
Oikea kovuussovitus ei tarkoita samaa kovuutta. Kyse on tahallisesta suhteesta, joka estää kahta kierrepintaa hitsautumasta yhteen.
Oikean mutterin valinta on osa tätä päätöstä, koska mutterin materiaalin kunto, kierteen pituus ja kovuusjakauma määräävät, kuinka kuormitus jaetaan koneruuvin kanssa.
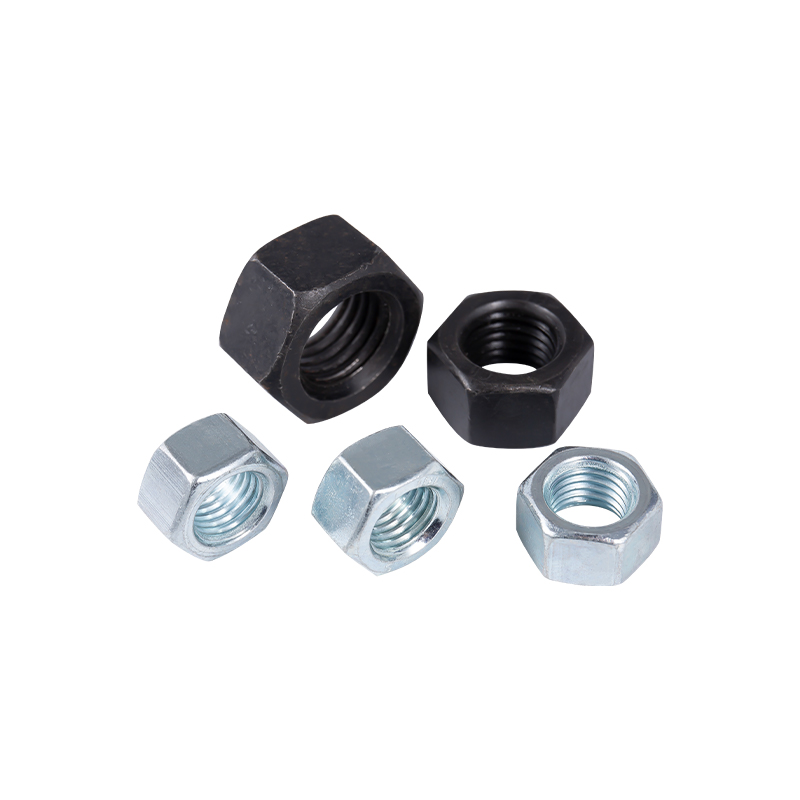 Laippa ja lukkomutterit tärinää kestävään kiinnitykseen Tämä valikoima kattaa tavalliset, laipalliset ja itselukittuvat mutterityypit. Laipparakenne lisää kosketusaluetta ja vakautta, kun taas löystymistä estävät versiot auttavat estämään kierteen löystymistä tärinän tai lämpömuutosten vaikutuksesta. Näytä tuote →
Materiaalipariutuminen voi myös lopettaa rappeutumisen. Kun koneruuvi on valmistettu ruostumattomasta teräksestä, piipronssista tai pinnoitetusta hiiliteräksestä valmistettu mutteri vähentää tarttuvuutta. Mutta monissa teollisuustuotteissa korroosiovaatimukset määräävät materiaalivalinnat, joten pintakäsittelystä ja pinnoitteista tulee käytännöllinen suoja.
Pinnan karheus ja puhtaus ovat kriittisiä. Sileillä kierteillä on pienempi kitka, mutta liian sileät pinnat voivat edistää tarttumista. Vältä vetoyhdisteiden, hiekkaa, metallihiukkasia ja kosteutta kierrekokoonpanojen sisällä. Nämä epäpuhtaudet luovat paikallisia painepisteitä ja nopeuttavat mikrohitsausta.
| Pähkinä Materiaali | Ruuvien materiaali | Galling taipumus | Käytännön lähestymistapa |
|---|---|---|---|
| Ruostumaton teräs | Ruostumaton teräs | Korkea | Käytä voiteluainetta ja säädeltyä kovuuseroa |
| Hiiliterästä | Ruostumaton teräs | Kohtalainen | Sinkki- tai nikkelipinnoitus vähentää tarttuvuutta |
| Silikonista pronssia | Ruostumaton teräs | Matala | Hyvä purkamiseen ja venehuoltoon |
Lämpökäsittely on suorin tapa säätää kovuutta sekä muttereissa että koneruuveissa. Erittäin lujat hiiliteräskiinnikkeet karkaistu ja karkaistu täyttämään tietyn kovuusalueen. Ruostumattomasta teräksestä valmistetut koneruuvit voidaan kylmätyöstää tai liuoshehkuttaa, jotta saadaan aikaan kovuussuhde, jota tarvitaan ryppyjä estävään suorituskykyyn.
Koska kovuuden sovittaminen vaatii tarkkuutta, lämpökäsittelyprosessin on oltava johdonmukainen kaikissa tuotantoajoissa. Nykyaikaiset uunit, joissa on hallittu ilmakehä ja tasainen lämpötila, antavat valmistajille mahdollisuuden lyödä kapeita kovuusikkunoita sen sijaan, että lämmittävät kiinnikkeitä, kunnes ne näyttävät riittävän kovilta. Katso tästä oppaasta, kuinka nämä prosessipäätökset vaikuttavat valmiisiin metalliosiin optimoida teollinen lämpökäsittely .
Pistorasiakantaiset sisäiset kuusikulmaiset koneruuvit valitaan usein tarkkuuskokoonpanoissa, koska niiden käyttögeometria mahdollistaa ohjatun vääntömomentin käytön ja paremman istuvuuskäyttäytymisen.
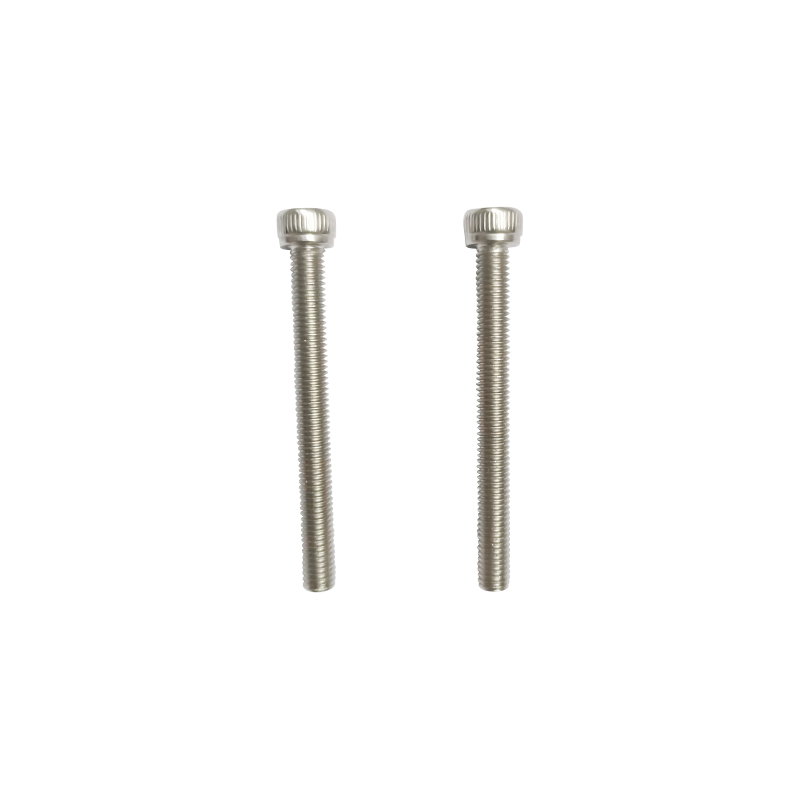 M4-0,7 × 8 SUS304-kantainen koneruuvi Tämä tarkkuusruostumattomasta teräksestä valmistettu ruuvi sisäisellä kuusiokäytöllä mahdollistaa ohjatun vääntömomentin käytön ahtaissa tiloissa. Sen kirkas viimeistely ja täyskierteinen muotoilu sopivat tarkkuuskokoonpanoihin, joissa istuvuus ja korroosionkestävyys ovat tärkeitä. Näytä tuote →
Jopa oikealla istuvuudella ja kovuudella, kokoamismenetelmä päättää, esiintyykö sakkaa todella. Yleisin syy äkilliseen tarttumiseen ei ole suunnitteluvirhe; se on kokoonpanoprosessi, joka tuottaa liian paljon kitkaa liian nopeasti.
Kokoonpanonopeus on tunnettu laukaisin. Nopea pyöriminen tuottaa enemmän paikallista lämpöä ja aiheuttaa voimakkaamman tartunnan. Hidastaminen antaa kosketuspisteille vähemmän energiaa hitsaukseen ja antaa voiteluaineelle aikaa pysyä kierrealueella.
Aloita lankastandardista ja istuvuusluokasta. Tarkista tehollinen halkaisija sopivilla kierremittareilla. Määritä seuraavaksi materiaali- ja kovuusvaatimukset. Lisää lopuksi huoltoympäristöön sopiva pintakäsittely tai voiteluaine.
Jos liitos on ruostumatonta terästä ja se on purettava myöhemmin, käytä nikkelipohjaista tarttumisenestoainetta ja vältä kuparipohjaisia yhdisteitä, jotka voivat aiheuttaa ruostumattoman teräksen galvaanista korroosiota. Tärinälaitteessa kannattaa harkita laippamuttereita tai lukkomuttereita, koska ne muuttavat kuormitusreittiä ja vähentävät hankaukseksi muuttuvaa mikroliikettä. A laajempi kiinnikkeiden valintaopas voi auttaa sinua tasapainottamaan nämä valinnat kustannusten ja saatavuuden kanssa.
Ei. Oikea kierresovitus vähentää paikallista kosketuspainetta ja parantaa kuorman jakautumista, mutta se ei poista kovuuden hallinnan, pinnan esikäsittelyn ja voitelun tarvetta. Sakkauksen esto vaatii suunnittelun ja kokoonpanon ohjaimien yhdistelmän.
Useimmissa kalkinpoistomalleissa käytetään kontrolloitua kovuuseroa. Kovempi ulkokierre pehmeämmällä sisäkierteellä on yleinen, mutta myös päinvastoin voi toimia, jos materiaalit, pintapinnoitteet ja voiteluaineet valitaan huolellisesti. Tärkeintä on välttää identtisiä pehmeitä pintoja samasta metalliseosperheestä.
Ei. Rappausta esiintyy myös alumiinin, titaanin ja muiden sitkeiden metallien kanssa. Ruostumaton teräs on yleisin teollinen esimerkki laajan käytön, työstökovettumisen ja ohuen oksidikalvon vuoksi.
Ruostumattomasta teräksestä valmistetuille kokoonpanoille suositellaan usein nikkelipohjaista tarttumisenestoainetta. Kuparipohjaisia yhdisteitä tulee välttää, koska kupari voi edistää galvaanista korroosiota ruostumattoman teräksen kierreliitoksissa.
Kierteen repeytymisen esto alkaa suunnittelusta, ei ylläpidosta. Huolellisesti valittu kierresovitus levittää kuormaa, hallittu kovuussuhde estää kylmähitsauksen ja kurinalainen kokoonpano pitää kaksi pintaa erillään riittävän pitkään kiinnittimen kiinnittämiseksi. Kun nämä periaatteet toimivat yhdessä, mutteri ja koneruuvi tekevät sen, mitä ne on suunniteltu: kiristävät liitoksen muodostamatta yhtenäistä osaa.
Valmistajat, joilla on kokemusta sekä lämpökäsittelystä että kiinnikkeiden tuotannosta, kuten Jiaxing Zhongke Metal Technology Co., Ltd., ovat vahvassa asemassa tukemaan näitä päätöksiä prosessiohjauksella, joka ulottuu aina uunista valmiiseen lankaan.

Tavalliset pähkinät, laippapähkinät ja loosoivat mutterit ovat kolme yleistä ...
Katso yksityiskohdat
ZKL -sarja 850 ℃ Upokas sulamiskestävyysuuni on erityisesti suunniteltu matal...
Katso yksityiskohdat
ZKL -sarja 650 ℃ Nestemäinen nitridalähtö sopii erilaisten metallimateriaalie...
Katso yksityiskohdat
ZKL-sarja 650 ℃ PIT-tyyppinen kaasu-nitriduuuni on erityisesti suunniteltu me...
Katso yksityiskohdat
RX3-sarjan laatikkotyyppisiä vastusuuneja käytetään laajasti metallilämpökäsi...
Katso yksityiskohdat
RJ2 -sarja 650 ℃ Pit -karkaisu uuni soveltuu metalliosien ja kevytlejeerinkie...
Katso yksityiskohdat
Hexagon Head Sharp -pisteen itsehallintaruuvit ovat tehokasta ja kätevää kiin...
Katso yksityiskohdat+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nro 2155, Shuanglong Road, Nanhun piiri, Jia Xing City, Zhejiangin maakunta
Tekijänoikeus © Jiaxing Zhongke Metal Technology Co., Ltd. Kaikki oikeudet pidätetään.Mukautettujen korkealujuuksisten ruostumattomien teräskiinnittimien valmistaja


